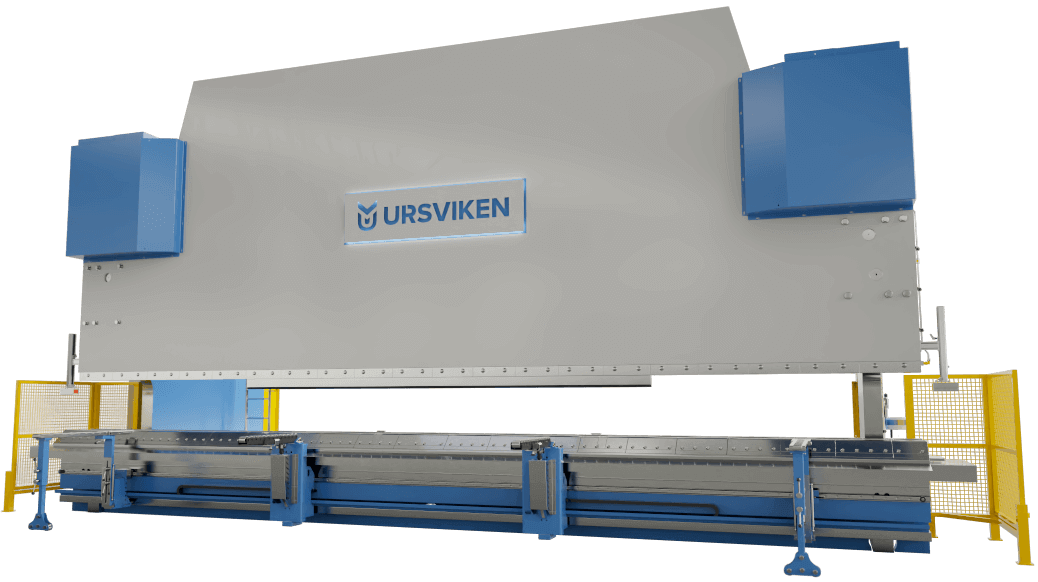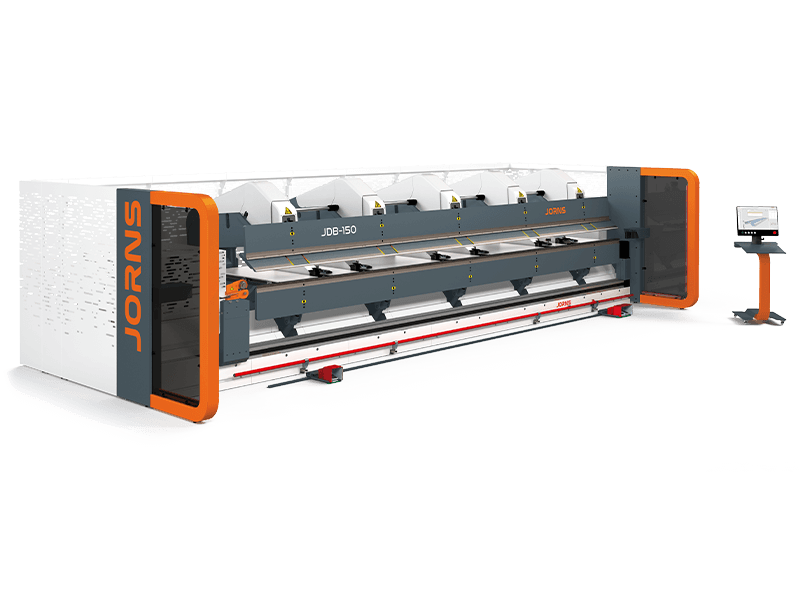
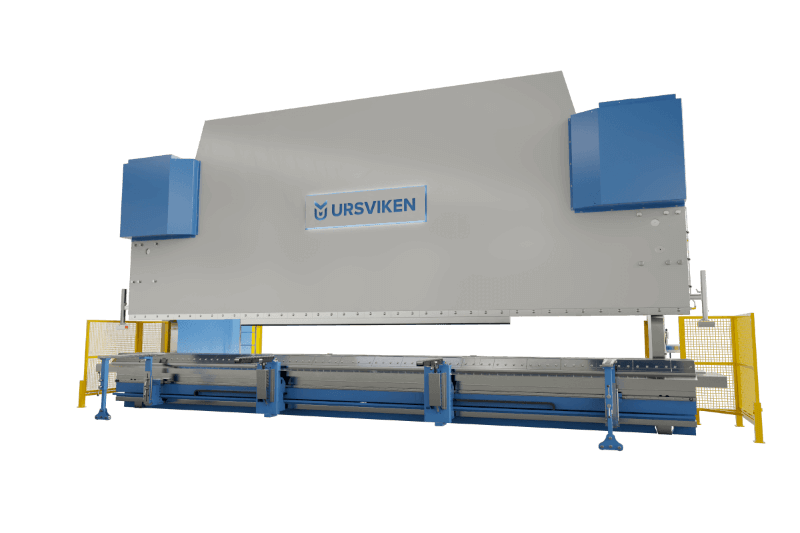
Une presse plieuse est un investissement pour quinze ans ou plus. Si le tonnage ou la longueur de pliage est trop juste, vous vous heurtez à des limites pendant des années. Si vous achetez trop de machine, c'est du capital qui dort. Les choix qui comptent le plus, avec les règles de calcul.
Tonnage : de quelle force avez-vous besoin ?
La force de pliage nécessaire dépend de l'épaisseur de la tôle, de la résistance à la traction du matériau, de l'ouverture en V choisie pour la matrice et de la longueur de pliage.
Calculez toujours avec votre pièce la plus épaisse et la plus longue, en gardant une marge. Une machine qui tourne en permanence à cent pour cent de sa capacité s'use plus vite et ne laisse aucune marge pour des travaux plus lourds à l'avenir.
Ouverture en V et rayon intérieur
Une ouverture en V plus grande demande moins de force et réduit le risque de fissuration, mais donne aussi un rayon intérieur plus grand (environ l'ouverture en V divisée par six) et une aile minimale plus longue. Les profils étroits et fermés demandent au contraire une petite ouverture en V, donc plus de tonnage. Identifiez les profils que vous fabriquez le plus souvent avant de choisir une machine.
Longueur de pliage et flèche
Choisissez la longueur de pliage en fonction de votre plus grande pièce, avec une marge pour les changements d'outillage. Attention à la flèche : plus la poutre de pliage est longue, plus elle fléchit au centre sous la pression. Sans compensation, le centre d'une tôle longue présente un angle différent de celui des extrémités. Le bombage hydraulique ou piloté par CNC corrige ce phénomène. Avec des tôles longues et des tolérances angulaires serrées, ce n'est pas un luxe mais une nécessité.
Partez de la pièce à réaliser, pas de la machine.
Commande : manuelle, NC ou CNC complète
- Manuelle ou NC avec un ou deux axes.Parfaite pour des plis simples en petites séries. Demande plus de savoir-faire à l'opérateur et plus de temps de changement.
- CNC complète avec butée arrière multiaxes(X, R, Z et parfois des axes supplémentaires) et mesure d'angle. Rentable dès que vous fabriquez des pièces complexes, changez souvent de série ou travaillez en séries variables. La commande calcule l'ordre de pliage et les positions de butée, et compense le retour élastique. La programmation hors ligne garde la machine productive pendant que vous préparez le travail suivant.
Entraînement du vérin
L'hydraulique est robuste et offre beaucoup de force pour un prix modéré. Le servo-électrique est plus rapide, plus silencieux, plus précis en répétition et plus économe en énergie, mais l'achat coûte plus cher et le tonnage maximal est plus limité. Les systèmes hybrides se situent entre les deux. Pour de grandes quantités, la rapidité et la faible consommation d'énergie de l'électrique pèsent vite dans la balance.
Outillage et sécurité
Les systèmes de serrage rapide pour l'outillage supérieur et inférieur font gagner du temps à chaque changement. L'outillage segmenté permet de réaliser des caissons et des boîtes courtes. La protection laser ou par caméra est désormais la norme ; vérifiez que le système est conforme à la directive machines en vigueur.
En résumé
Partez de la pièce à réaliser. Déterminez votre tôle la plus épaisse et la plus longue, vos profils les plus courants et vos tailles de série. Le tonnage, la longueur de pliage, le niveau de commande et l'entraînement en découlent presque naturellement. En cas de doute sur le calcul, soumettez vos pièces types à un spécialiste et faites réaliser des essais de pliage avec votre propre matériau.
Rédigé par Triple AAA Machines
Demander conseil